工业机器人深度指南:从选型到系统集成,制造业自动化升级的实战路径
在制造业向智能化转型的过程中,工业机器人早已不是大厂专属的"奢侈品",而是越来越多中小制造企业提升产能、稳定品质、缓解用工压力的现实选择。不过,真正决定一条自动化生产线能否跑得稳、用得久的,往往不是机器人本体本身,而是围绕工艺需求展开的选型判断、系统集成与后期调试。本文结合昆山及长三角制造业的实际场景,梳理工业机器人应用中的关键知识点,帮助企业少走弯路。
工业机器人到底能解决哪些生产问题
很多企业在接触自动化改造时,第一反应是"我这道工序能不能上机器人"。答案通常取决于三个维度:工件是否相对标准化、动作是否重复且节拍稳定、现场环境是否对人身安全构成风险。符合这三点的工序,基本上都具备机器人替代的基础条件。
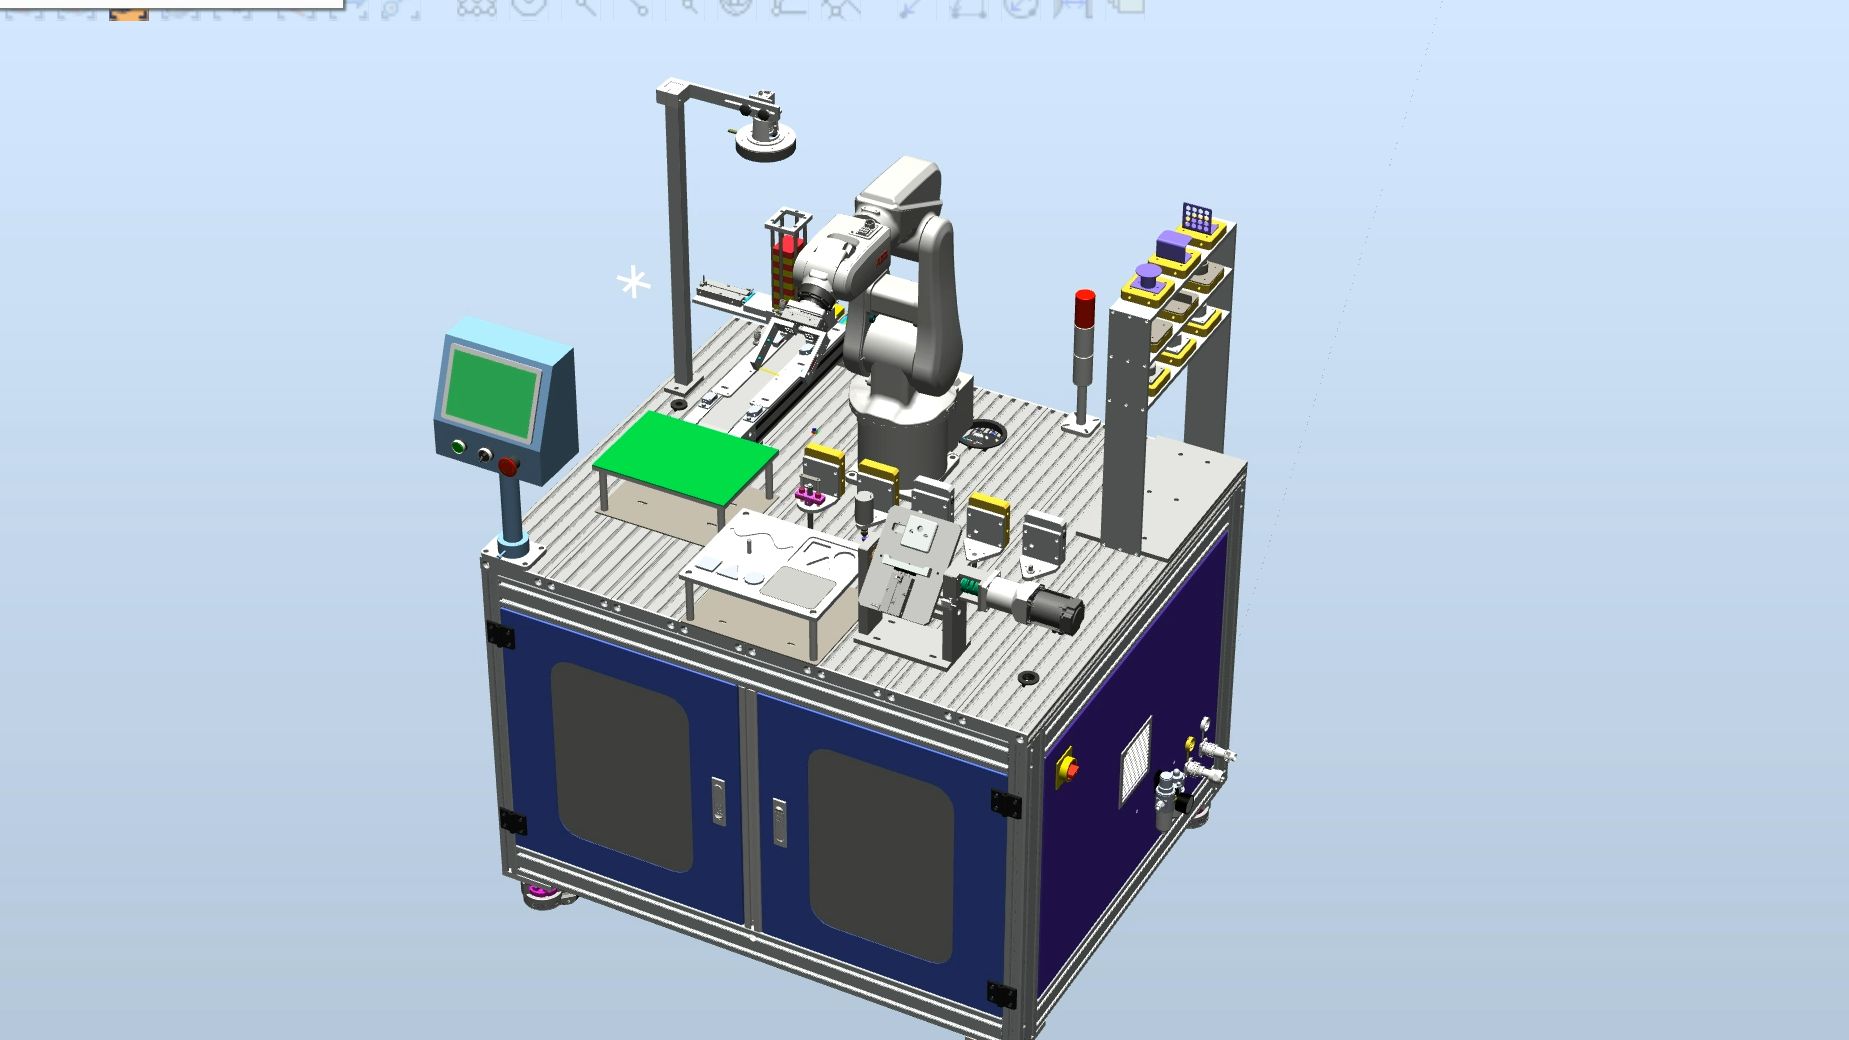
从行业落地情况看,工业机器人目前应用最集中的场景包括:
- 机器人上下料:机床、冲压、注塑、压铸设备的自动取放件,是制造业自动化改造中需求量最大的方向之一。
- 机器人搬运码垛:食品、饮料、粮油、饲料、建材、化工等行业的后道包装环节,机械臂配合夹具完成整箱、整袋的堆叠。
- 焊接与切割:汽车零部件、金属制品、五金结构件的弧焊、点焊、激光切割。
- 喷涂与打磨:家具、五金、陶瓷、塑料制品表面的涂装与去毛刺抛光。
- 装配与检测:电子、电器、医疗器械等行业的精密装配、视觉检测与分拣。
值得注意的是,同一台六轴机械臂,配上不同的末端执行器和视觉系统,能覆盖的工艺范围差别极大。这也是为什么非标自动化设备厂家在方案设计阶段,必须深入了解客户的具体工件、节拍要求和上下游工序衔接方式。
工业机器人本体选型:别只看负载和臂展
选型是自动化项目的第一道关口。常见的误区是只盯着"负载多少公斤、臂展多少毫米"这两个参数,忽略了实际工况中的动态因素。
比较务实的选型思路包括几个层面:
- 结构形式匹配工艺:直角坐标机器人适合平面内的高速取放,SCARA在电子装配中节拍优势明显,六轴关节机器人柔性强、姿态灵活,适合复杂空间轨迹;Delta并联机器人则擅长食品、医药行业的高速分拣。
- 负载留有余量:末端夹具、视觉相机、管线包都会增加负载,通常建议实际负载控制在额定负载的70%以内,避免长期满负荷运行影响精度和寿命。
- 重复定位精度与工艺要求对齐:搬运码垛对精度要求相对宽松,而精密装配、打磨对重复定位精度和刚性要求高得多。
- 防护等级与现场环境:铸造、打磨、清洗等粉尘或水汽较重的车间,需要IP防护等级更高的机型,必要时加装防护服。
- 品牌与备件供应:昆山及周边制造业密集,机器人使用强度大,选择本地有技术服务能力、备件响应快的渠道,能显著降低停机损失。
机器人系统集成:决定项目成败的关键环节
机器人本体只是"手臂",真正让它干活的是一整套系统集成方案。所谓机器人系统集成,是把机器人本体、末端执行器、工装夹具、传送系统、视觉识别、安全防护和控制系统整合成一个协调运行的自动化单元。
一个完整的集成方案通常需要处理以下内容:
- 工艺流程梳理:明确上下料节拍、工件姿态、来料方式、良品与不良品分流逻辑。
- 夹具与末端执行器设计:这是非标自动化设备中最考验经验的部分,夹爪的抓取方式、材质、开合行程直接影响抓取成功率和工件损伤率。
- 视觉与传感配置:来料位置存在偏差时,2D或3D视觉引导能大幅提升抓取适应性;力控传感器则在打磨、装配中保证接触力稳定。
- 安全防护设计:安全围栏、光栅、安全门锁、急停回路,需符合相关机械安全标准,人机协作场景还要评估协作机器人的力限制能力。
- 与上位系统对接:机器人单元往往需要与PLC、MES、AGV、立体仓库联动,接口协议和数据采集方案要提前规划。
在昆山工业机器人应用实践中,一个普遍的经验是:集成方案的设计时间往往比现场调试时间更长,前期把工艺细节抠清楚,后期调试就能少返工。反之,仓促上马的自动化生产线,常常在节拍瓶颈、夹具兼容性、来料一致性上反复折腾。
机器人示教编程与调试:让设备真正好用
设备装好只是开始,能不能稳定产出合格产品,取决于编程与调试质量。机器人示教编程是当前中小制造企业最常用的编程方式,操作人员通过示教器手动引导机器人到目标位置,记录点位并编写运动指令。
示教编程有几个实用要点:
- 点位记录要留出工艺余量,避免工件公差导致碰撞或抓空;
- 运动轨迹尽量平滑,减少急停急起对机械结构的冲击;
- 关键动作设置互锁和异常处理逻辑,例如抓取失败自动重试、来料缺失报警停机;
- 程序结构模块化,方便后续换型时快速调用和修改。
对于多品种、小批量的生产模式,离线编程和参数化程序的價值会逐渐显现——换产品时只需调用对应配方,而不必重新示教整套动作。这也是自动化设备厂家在交付时值得为客户预留的扩展能力。
自动化生产线改造:从单站到整线的推进节奏
不少企业在完成单台机器人上下料改造后,会进一步考虑整条自动化生产线的升级。这里建议采取"单点验证—单元扩展—整线贯通"的渐进路径。
先在一个工位做试点,验证节拍、良率和稳定性;确认可行后,把相邻工序串成自动化单元;最后再打通物流、仓储和信息系统,形成完整产线。这样做的好处是投资风险分散,每一阶段都能看到实际收益,也便于在过程中积累运维经验。
整线改造中容易被低估的环节包括:工序间的缓冲设计、异常停机后的恢复逻辑、以及操作与维修人员的培训。设备再先进,如果一线人员不熟悉操作和日常保养,故障率依然会居高不下。
投入产出怎么算:企业关心的几个现实问题
工业自动化改造本质上是一笔投资决策。评估时可以从几个角度入手:
- 人工替代与用工稳定性:不仅算减少的人数,还要算招工难度、培训成本和人员流动带来的隐性损失;
- 节拍与产能提升:机器人可以长时间连续作业,产能提升往往比单纯的人工替代更有价值;
- 品质一致性:减少人为波动带来的返工和废品,这部分收益在精密加工行业尤其明显;
- 投资回收周期:结合设备折旧、维护费用、能耗综合测算,多数上下料和码垛项目的回收期在合理区间内。
需要提醒的是,并非所有工序都适合立即上机器人。工件种类极多、批量极小、工艺尚未定型的场景,强行自动化反而会降低柔性。此时可以考虑协作机器人或半自动方案作为过渡。
选择自动化设备厂家的几个观察点
市场上做工业机器人和非标自动化设备的厂家不少,筛选时可以重点关注:是否有同类工艺的落地案例、方案团队是否懂工艺而非只懂机器人、售后响应半径有多远、备件与培训体系是否健全。对于昆山及周边的制造企业来说,选择本地或区域内有服务能力的合作伙伴,在设备调试和日常维护上会省心很多。
工业机器人的价值,最终体现在稳定运行的生产线上,而不是参数表里。把工艺吃透、把集成做扎实、把编程调试做到位,自动化改造才能真正转化为企业的竞争力。